En
Vægtykkelse er det første tal, som en ekstruderingslinje skal kontrollere, og det er også den første parameter, der driver, når operatører justerer aftrækshastighed, skruehastighed eller hovedtemperatur i hånden. På et 600 V kabel med en 1,0 mm isoleringsvæg kan en 0,05 mm excentricitet skære minimumsvæggen til 0,85 mm. Det er nok til at fejle en rutinemæssig AC-modstandstest, selvom den gennemsnitlige tykkelse ser korrekt ud. Det er her ekstruderingsprocesautomatisering til elektriske komponenter tjener sit afkast.
Automatisering flytter beslutningen fra operatørens hænder til en controller med lukket sløjfe. Når linjen løber, justerer systemet løbende skruehastigheden, aftrækshastigheden og krydshovedtrykket, så den målte diameter og kapacitans forbliver inden for et tæt vindue. Resultatet er et produkt, der består dielektrisk test mere pålideligt og en proces, der bruger mindre polymer end en manuelt tunet linje.
Hvad automation rent faktisk kontrollerer i en kabelekstruderingslinje
Det er nemt at tænke på ekstruderingsautomatisering som blot at tilføje en PLC til el-panelet. I praksis bruger en moderne elektrisk komponent ekstruderingslinje flere uafhængige kontrolsløjfer, der synkroniserer omkring en masterhastighedsreference.
Temperatur og smeltetryk
Tromlen på en ekstruder er opdelt i fire til seks varmezoner, hver med sit eget termoelement og PID-regulator. I en velafstemt linje forbliver afvigelsen fra sætpunktet inden for ±1,5°C. Når afvigelsen stiger over ±5°C, ændres smeltestrømmen nok til at frembringe en synlig ændring i den ydre diameter. Automatisering holder zoneafvigelser små og sporer hovedtrykket, som er den virkelige indikator for smelteviskositet.
Skruehastighed, linjehastighed og feedback
Skruen giver smelteydelsen, og aftræksenheden bestemmer kablets lineære hastighed. I en automatiseret linje beregner styresystemet forholdet ud fra diameterfeedback og justerer skruehastigheden først, mens aftrækket holder linjehastigheden konstant. Dette minimerer tiden mellem en diameterafvigelse og en korrektion. En optisk diametermåler og en kapacitanssensor er de to mest almindelige feedback-enheder. Kapacitanssignalet er især nyttigt for opskummet PE, hvor det angiver ekspansionsforholdet bedre end diameter alene.
Co-ekstrudering lagforhold
Når et kabel har en to- eller tre-lags struktur, har hvert lag sin egen ekstruder. Forholdet mellem lag skal holdes stabilt for at undgå et tørt sted ved grænsefladen. Automatisering styrer hastigheden af hver skrue i forhold til master line-hastigheden, ved hjælp af gravimetriske fødere eller vejeceller på tragtene til at måle polymervægten i realtid.
Materialeerne og tolerancerne, der gør elektrisk ekstrudering anderledes
Ekstrudering af en plastprofil til en vinduesramme og ekstrudering af trådisolering ligner hinanden, men anvendelsen af elektriske komponenter sætter meget strengere grænser for slutproduktet. For kabler underlagt IEC 60502-1, UL 44 eller GB/T 12706 er minimumsisoleringstykkelse et obligatorisk inspektionspunkt. Automatiserede linjer opretholder den gennemsnitlige vægtykkelse tættere på den nominelle værdi, hvilket betyder, at der kræves mindre polymer for at garantere minimum. I praksis betyder det ofte en materialebesparelse på 3% til 7% på isoleringslaget.
| Material | Nøgle dielektriske krav | Automationsudfordring |
|---|---|---|
| PVC | Stabil isoleringsmodstand ved 70°C | Bredt behandlingsvindue, men nedbrydningsopbygning påvirker hovedtrykket over tid |
| XLPE | Meget lav fugtoptagelse og høj nedbrydningsstyrke | Tværbindingstrin kræver præcis smeltetemperatur og linjehastighedskoordinering |
| PE skum | Lav dielektrisk konstant til højhastigheds datatransmission | Vakuum og gasinjektion har brug for hurtig kapacitansbaseret feedback |
| Silikone gummi | Høj temperaturbestandighed for el- og apparatkabler | Blød smelte med lav trækstyrke; aftræksspændingen skal kontrolleres stramt |
| Teflon | Fremragende dielektrisk og kemisk modstand | Korrosive afgasser og høj smelteviskositet kræver korrosionsbestandigt skrue- og tøndedesign |
Hvert materiale skubber automatiseringsstrategien i en anden retning. For PVC og XLPE er temperaturstabilitet og line-speed trim hovedprioriteterne. For opskummet PE skal regulatoren reagere på kapacitansdrift inden for få sekunder. For silikone og teflon ændres viskositeten så meget langs cylinderen, at tryksidejustering bliver vigtigere end temperatursidetuning.
Hvad skal du se efter, når du køber en automatiseret ekstruderingslinje
Beslutningen om at investere i en automatiseret linje bør være drevet af omkostningerne ved skrot og efterbearbejdning, ikke af kontrolpanelets kosmetik. Hvis en linje producerer 1.000 km kabel om året og afviser 2% af det på grund af isoleringsvægsafvigelse, vil genindvinding af, at 2% med lukket sløjfestyring betale en stor del af kapitalomkostningerne ved en moderne ekstruderopgradering.
Når du vurderer en leverandør, er følgende punkter vigtigst.
- Diameterkontrol med lukket sløjfe bør bruge mindst to måleakser, så excentriciteten er synlig, mens kablet stadig er i bevægelse.
- PLC'en skal registrere procesvariabler hvert sekund og opbevare dataene i mindst ét produktionsskift. Dette gør det muligt at spore et kvalitetsproblem tilbage til en bestemt hastighedsændring.
- Krydshovedet og skruen skal matche den polymerfamilie, du behandler. Et krydshoved designet til PVC-skum vil ikke producere et ensartet halvledende lag på en XLPE-linje.
- Alarmstrukturen bør være driftbaseret. En advarsel, når smeltetrykket afviger med mere end 8 % fra dets løbende gennemsnit, kan forhindre krydshovedskader før en fuldstændig nedlukning.
Hastighed er også en påmindelse om, hvorfor automatisering ikke er til forhandling. Ved 200 m/min bevæger kablet sig mere end 3 m hvert sekund. En controller med lukket sløjfe reagerer på millisekunder, mens en operatør, der rækker ud efter en knap, lader flere meter uspecificeret kabel passere.
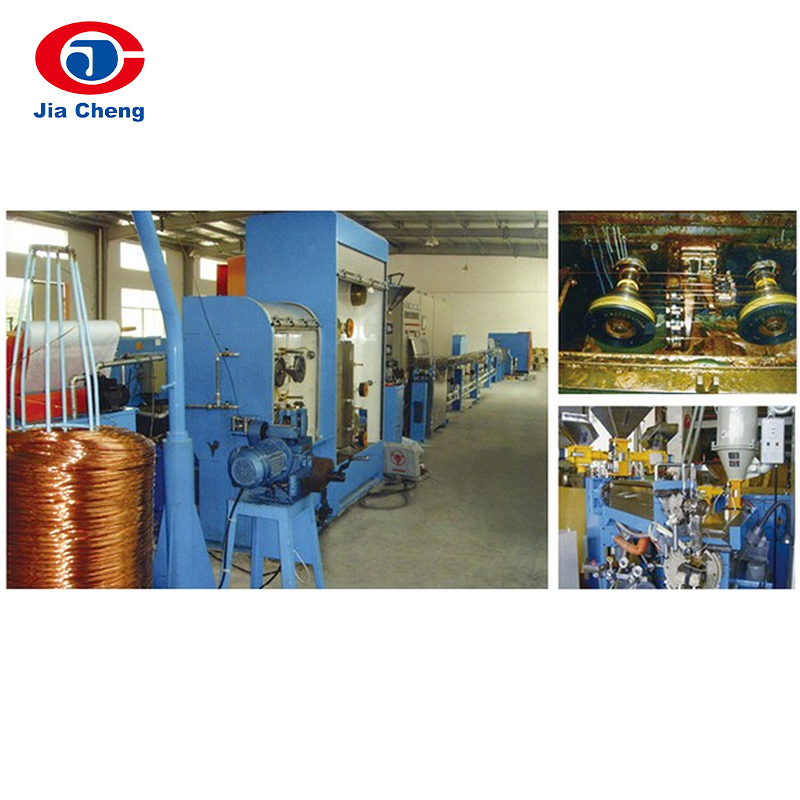
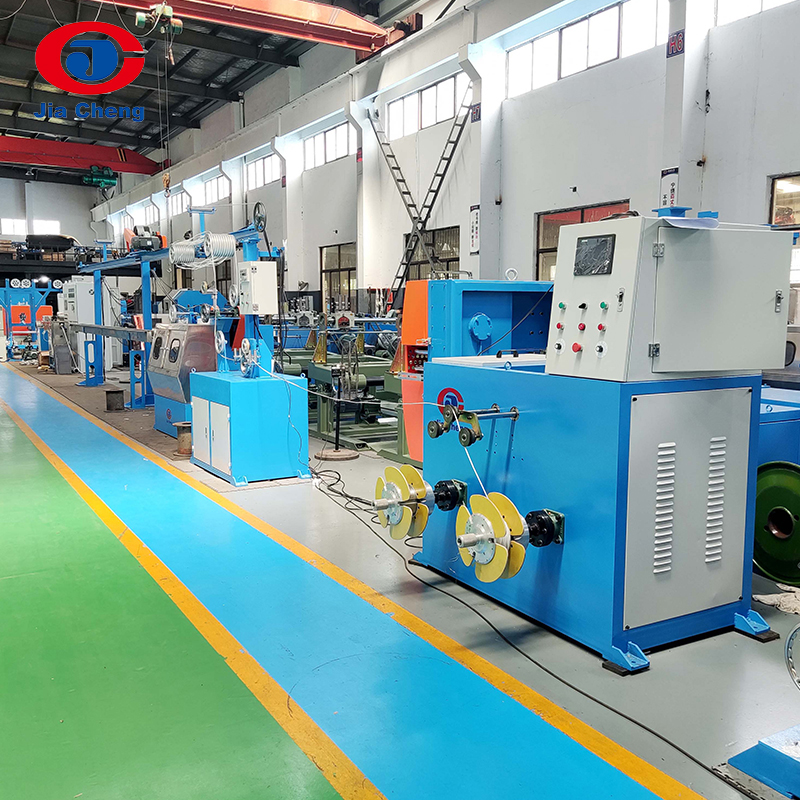
For en primær isoleringslinje, der kører PVC, PE eller XLPE, er en højhastigheds-ledningsisoleringsproduktionslinje med et integreret styreskab og diameterfeedback det typiske udgangspunkt.
 High-Speed Wire Isolation Produktionslinje til Core Wire Denne linje integrerer forvarmning, ekstrudering og køling med præcis kontrol, hvilket sikrer ensartet isoleringstykkelse og høj koncentricitet for PVC-, PE- eller XLPE-kernetråde, hvilket gør den ideel til primære isoleringsopgaver. Se produkt →
Hvis din kabelstruktur bruger elektrisk adskilte lag, bliver styring af lagforhold den afgørende faktor. En dobbelt- eller trelags coekstruderingsproduktionslinje holder hver ekstruder synkroniseret omkring én hovedhastighedsreference.
 Dobbelt- eller trelags co-ekstruderingsproduktionslinje Med synkroniserede ekstrudere og masterhastighedsreference sikrer denne linje præcis lagforholdskontrol for flerlagskabler, hvilket er vigtigt, når forskellige materialer skal co-ekstruderes med nøjagtighed. Se produkt →
For den endelige kappe og jakke ekstrudering ændres prioriteterne. Ekstrudering af kappe er normalt tykkere og tungere, så aftræksspændingen betyder mere end kapacitansen. En kabelkappe-ekstrudermaskine bygget op omkring en skrue med lav afvigelse og en robust aftræksenhed er det rigtige værktøj.
 Kabelkappe-ekstrudermaskine til jakkeekstrudering Bygget med en skrue med lav afvigelse og robust aftræksenhed, håndterer denne maskine tykkere kappematerialer og opretholder ensartet vægtykkelse for endelig kabelbeskyttelse. Se produkt →
Ignorer ikke de ledere, du fodrer ind i ekstruderen
Enhver automatiseringsbeslutning på ekstruderingslinjen kan undermineres af en ustabil leder. Hvis kobbertråden, der kommer ind i krydshovedet, har en varierende diameter eller en uregelmæssig forlængelse, vil vægtykkelsen stadig svinge, uanset hvor stramt ekstruderingskontrolsløjferne er afstemt.
Trådtrækskonsistens påvirker lederens tværsnitsareal og dens modstand. En variation på 1 % i tråddiameter ændrer lederarealet med ca. 2 %. Derfor strammer kabelanlæg, der investerer i ekstrusionsautomatisering, som regel også deres opstrøms tegneproces. Hvis du stadig vurderer en ny tegnelinje, er det værd at forstå hvordan en stangnedbrydningsmaskine klarer spænding , fordi spændingsvariation under tegning er en almindelig kilde til inkonsistens i lederforlængelse.
Forholdet mellem trækkvalitet og ekstruderingsstabilitet er en af de mest omkostningseffektive forbedringer, der findes for en kabelproducent. En stabil leder reducerer mængden af materiale, der skal tilføjes til isoleringen, blot for at opfylde minimumskravene til væggen.
Hvad dette betyder for dit produktionsgulv
Automatisering af ekstruderingsprocessen for elektriske komponenter er ikke en enkelt købsbeslutning. Det er en kombination af lukket sløjfe temperaturkontrol, skrue- og aftrækssynkronisering, feedback fra diameter- og kapacitanssensorer og materialespecifik tuning. Fordelen ved at få alle fire rigtige er et produkt, der konsekvent består dielektriske test og et produktionsgulv, der spilder mindre polymer.
Det mest praktiske udgangspunkt er at måle aktuelle skrot- og omarbejdningshastigheder. Identificer derefter linjen med det højeste volumen, og begynd med en lukket sløjfediameter og linjehastighedsregulator på den linje. Efterhånden som operatørteamet får selvtillid, tilføj kapacitansfeedback for skumlinjer, lagforholdskontrol for co-ekstruderingslinjer og datalogning for at understøtte sporbarhedsaudits.
Hvis du udskifter en eksisterende ekstruder eller bygger en ny linje fra en enkelt leverandør, er det værd at spørge, om styresystemet, skruedesignet, krydshovedet og aftræksenheden er konstrueret som ét system. Ekstruderingslinjerne vist i produktkortene ovenfor er bygget af Jiangsu Jiacheng Technology med den integrerede tilgang i tankerne.